机械加工中的铝合金高光加工与高硬度铝合金加工技术解析
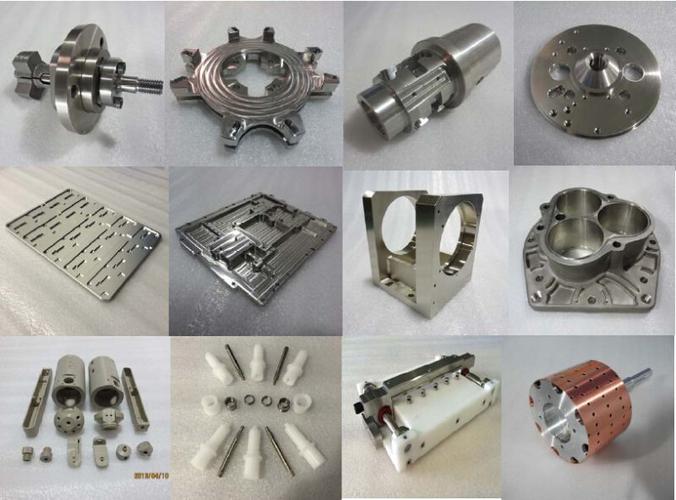
在机械加工领域,铝合金零件因其轻量化、耐腐蚀和良好的导热性被广泛应用于汽车、航空航天、3C电子及精密仪器等行业。其中,高光加工与高硬度铝合金加工是两项技术门槛较高、对工艺要求极为苛刻的细分方向。本文围绕机械加工中的五金零件、铝件机加工,重点探讨铝合金高光加工与高硬度铝合金加工的工艺要点与质量控制。
一、铝合金高光加工的核心要素
高光加工(也称镜面加工)追求的是零件表面达到极高的光洁度(Ra0.1以下)和清晰的镜面反射效果。对于铝件机加工而言,实现高光主要依赖三个环节:
- 刀具选择:优先采用聚晶金刚石(PCD)刀具或天然单晶金刚石刀具,刃口需经过精密研磨,刃口圆弧半径控制在微米级,以减少切削时的摩擦与撕裂。
- 机床条件:高光加工对机床主轴精度、刚性及热稳定性要求极高。通常需使用高转速(15000-40000 rpm)、低进给(0.02-0.05 mm/齿)的加工策略,同时配合恒温冷却系统抑制热变形。
- 切削参数与冷却:采用大切速、小切深、快速给的原则,并辅以高压切削液或微量润滑(MQL)确保排屑顺畅、避免积屑瘤。加工前需对铝件进行去应力处理,防止后续变形影响光洁度。
二、高硬度铝合金加工的难点与对策
高硬度铝合金通常指经过热处理(如T6、T651状态)或添加合金元素(如7075、2024系列)后硬度达到HB120以上的铝材。此类材料在机加工中易出现刀具磨损快、切削力大、表面质量不稳定等问题。实践中需从以下方面入手:
- 刀具材质升级:选用超细晶粒硬质合金刀具,并施加TiAlN或DLC涂层,提高耐磨性与抗粘附性。
- 优化切削路径:采用摆线铣削或螺旋下刀方式,减少刀具切入时的冲击,避免崩刃。
- 控制切削热:高硬度铝合金导热性相对较差,需增大冷却液流量并精准喷射至切削区,防止热量积聚导致材料软化或表面烧伤。
- 分阶段加工:粗加工去除余量后安排半精加工和精加工,每道工序间留出自然时效时间,释放内应力。
三、五金零件与铝件机加工的综合管控
无论是普通五金零件还是高精度铝件,机械加工的全流程管控都是保证质量的关键。从毛坯选材(需确认合金牌号与状态)、工装夹具设计(避免夹紧变形)、到在线测量(使用三坐标测量机或激光干涉仪)与终检,每个环节都需建立标准化作业指导书。特别对于高光与高硬度铝件,建议在首件加工后使用白光干涉仪或粗糙度仪进行表面质量确认,并记录刀具寿命数据,形成可追溯的工艺档案。
四、
铝合金高光加工与高硬度铝合金加工代表了机械加工向精密化、高效化发展的方向。企业需在刀具、机床、工艺参数及检测手段上持续投入,同时加强操作人员的技术培训,方能稳定产出满足高端市场需求的五金与铝件产品。随着智能数控与在线监测技术的普及,铝件机加工的质量控制将更加智能化、数据化。
如若转载,请注明出处:http://www.fslihenjx.com/product/5.html
更新时间:2026-11-09 21:05:02