曲轴磨损与轴承位拉伤修复 激光熔覆技术在机械零件再制造中的应用
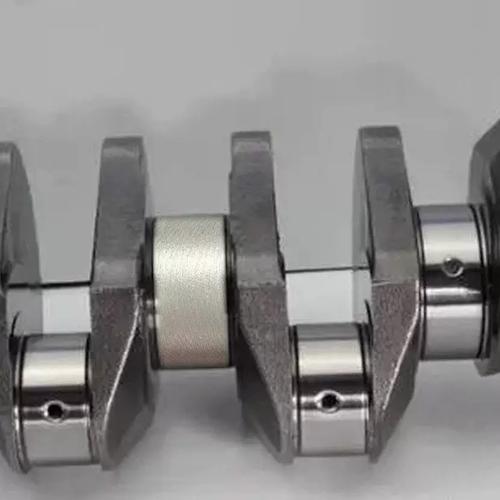
随着现代工业设备向高速、重载、连续运行方向发展,机械零件的表面损伤问题日益突出,其中曲轴磨损与轴承位拉伤是常见且影响设备安全运行的典型故障。曲轴作为内燃机、压缩机等动力装备的核心部件,长期承受交变载荷与摩擦磨损,其主轴颈和连杆轴颈的轴承位易出现拉伤、磨损超差,导致振动加剧、油压下降甚至突发性失效。传统修复方法如堆焊、电镀、热喷涂等,往往存在热影响区大、结合强度不足、修复层易剥落等局限。激光熔覆技术作为一种先进的表面工程与再制造手段,能够在基材表面制备冶金结合的致密涂层,为曲轴等关键机械零件的损伤修复提供了高质量、低变形、可控性强的解决路径。
激光熔覆修复的工艺原理与流程
激光熔覆是以高能量密度激光束为热源,将合金粉末或丝材与基材表面同步熔化,快速凝固后形成与基材呈冶金结合的表面熔覆层。针对曲轴磨损和轴承位拉伤修复,典型工艺流程包括:损伤检测与评估(测量磨损量、拉伤深度及基材材质确认);表面预处理(去除油污、疲劳层,拉伤沟槽需清理至新鲜金属);粉末选择(根据基材及工况选用镍基、钴基或铁基自熔合金粉末,必要时添加碳化物增强相);激光熔覆参数优化(激光功率、扫描速度、光斑尺寸、送粉速率、搭接率等);熔覆层后处理(必要时进行磨削加工至尺寸精度,或进行低温去应力处理)。修复过程中可通过对曲轴轴颈进行回转装夹,配合激光头轴向移动实现轴颈表面的均匀熔覆,单边熔覆厚度通常在0.3~2.0mm之间,既能恢复尺寸又不过度削弱基材性能。
技术优势与修复质量保障
激光熔覆修复曲轴和轴承位拉伤具有显著优势:一是热输入集中,对基材的热影响区小(通常小于0.5mm),曲轴变形可控,避免传统堆焊引起的弯曲和开裂风险;二是熔覆层与基材形成冶金结合,结合强度高,可避免电镀层和热喷涂层的剥落问题;三是熔覆层组织致密,可通过粉末成分设计获得高硬度、耐磨、耐蚀性能,满足轴承位拉伤部位的服役要求;四是修复过程数字化控制,重复性好,便于实现自动化批量修复。修复质量保障方面,需关注熔覆层气孔、裂纹控制、硬度匹配(避免过度硬化导致轴颈脆性增加)以及修复后轴颈的圆度、圆柱度与表面粗糙度。通常修复后需进行超声或渗透检测,并通过磨削保证轴承配合精度。
工程应用与再制造价值
激光熔覆修复曲轴及轴承位拉伤已广泛应用于船舶发动机、机车柴油机、压缩机、大型冲压设备等领域的再制造维修。对于价值较高的曲轴,若轴颈磨损量在可修复范围内且基材未发生严重疲劳损伤,采用激光熔覆恢复尺寸及性能,可显著延长零件使用寿命,降低备件采购与停机成本。相比更换新件,再制造修复可节约成本30%~60%,并减少材料消耗和能源消耗,契合绿色制造与循环经济理念。需要指出的是,激光熔覆修复前必须对曲轴进行全面的无损检测与剩余寿命评估,对存在深层裂纹、严重弯曲或材质劣化的曲轴不宜勉强修复,以确保再制造产品的安全可靠性。
结论
针对机械零件中曲轴磨损与轴承位拉伤的修复需求,激光熔覆技术以冶金结合、热变形小、涂层性能可设计、过程可控等优势,成为基材表面制造与损伤再制造的重要技术手段。通过规范化的工艺设计、损伤评估与后加工,可高质量恢复曲轴的尺寸精度与表面性能,为装备维修与循环利用提供可靠的技术保障。随着激光熔覆材料体系、过程监控与智能化装备的进一步发展,其在曲轴等关键零部件再制造中的应用深度与广度将持续提升。
如若转载,请注明出处:http://www.fslihenjx.com/product/30.html
更新时间:2026-11-09 23:47:48