不锈钢零件机械加工的难点分析与对策
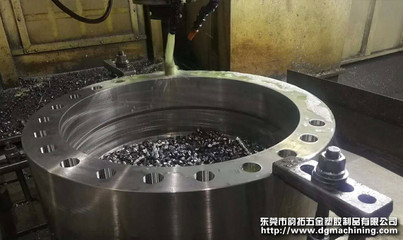
不锈钢零件在机械加工中应用广泛,但因材料本身特性,其切削加工性较差,主要难点集中在以下几个方面。
一、加工硬化严重
不锈钢(尤其是奥氏体不锈钢)塑性大、加工硬化倾向强。切削时表层金属在刀具挤压下产生显著硬化,硬度可提高1.5—2倍,导致后续切削阻力增大、刀具磨损加快。对策是采用锋利的切削刃、较大的进给量避免在硬化层反复切削,并合理选择刀具几何参数。
二、切削力大、易振动
不锈钢强度高、塑性变形大,切削时单位切削力比碳钢高约25%—50%,加之导热性差,热量集中在切削区,容易引起刀具热磨损和工件变形。加工细长轴或薄壁件时,振动和让刀问题尤为突出,需优化装夹方式、采用中心架或跟刀架,并控制切削参数。
三、导热性差、刀具磨损快
不锈钢导热系数仅为碳钢的1/3—1/4,切削热难以散出,刀尖温度高,易产生粘结磨损、扩散磨损和月牙洼磨损。宜选用耐磨性和红硬性好的刀具材料(如硬质合金、涂层刀具、陶瓷刀具),并充分使用切削液冷却。
四、切屑不易断、排屑困难
不锈钢切屑韧性强、不易折断,容易缠绕工件和刀具,划伤已加工表面,甚至引发打刀。可通过磨制断屑槽、采用高压切削液、合理主偏角和进给量来控制断屑与排屑。
五、表面质量与尺寸精度难控制
由于弹性回复大、加工硬化及热变形,不锈钢零件易出现表面粗糙度差、尺寸超差等问题。精加工时应减小切削深度和进给量,保持刀具锋利,必要时安排去应力工序,并注意切削液对表面完整性的影响。
六、粘结与积屑瘤问题
不锈钢与刀具材料亲和力强,低速切削时易产生积屑瘤,造成表面撕裂和刀具崩刃。应避开易产生积屑瘤的中低切削速度区间,采用较高切削速度并保证充分润滑。
综上,不锈钢零件机械加工的难点本质上是材料加工硬化、低导热、高塑性与高韧性共同作用的结果。实际生产中需从刀具材料与几何参数、切削用量、冷却润滑、装夹刚性及工艺路线等方面综合优化,才能保证加工效率、刀具寿命和零件质量。
如若转载,请注明出处:http://www.fslihenjx.com/product/20.html
更新时间:2026-11-09 10:18:01